


Процес израде бешавних челичних цеви
Према различитој производњи (мфг), бешавне челичне цеви могу се поделити на топло ваљане цеви, хладно ваљане цеви, хладно вучене цеви и екструдиране цеви.
Топло ваљани процес за бешавне челичне цеви
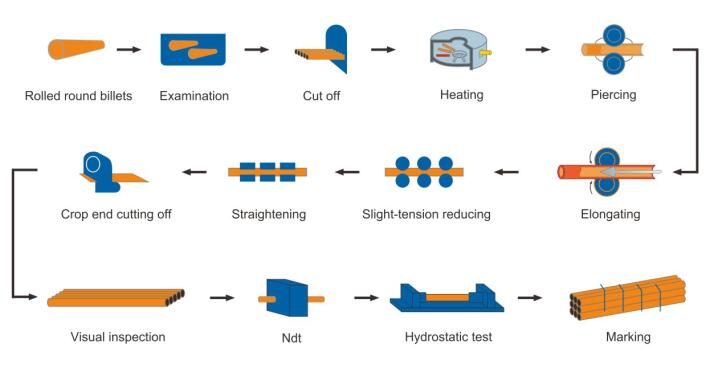
Округла цевна гредица → Грејање → Пробијање → Косо ваљање са три ваљка, непрекидно ваљање или екструдирање → Одвајање цеви →
Димензионисање или смањење микро напетости → Хлађење → Исправљање → Хидростатички тест или инспекција → Означавање → Складиштење
Хладно вучени процес за бешавне челичне цеви
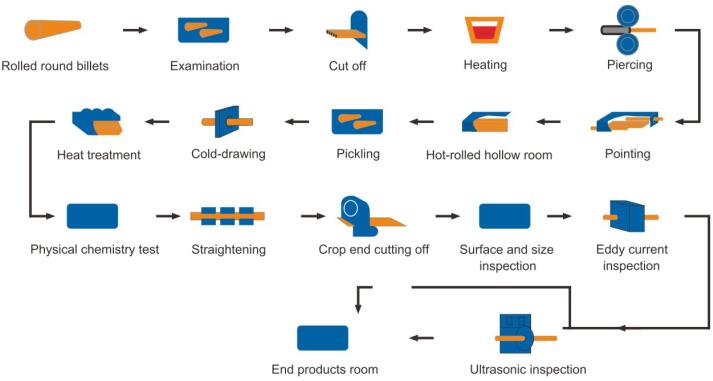
Округла цевна гредица → Грејање → Пробијање → Обрада главе цеви → Жарење → Кисело кисељење → Уље за премазивање → Вишепролазно хладно извлачење
→ Цевни комад → Топлотна обрада → Исправљање → Хидростатички тест или инспекција → Означавање → Складиштење
Производна опрема свих процеса
|
Почетни материјал |
Пирсинг Од гредице до удубљења Млинови за унакрсно ваљање (пробијање конусног типа и бушење бурета) Уклањање каменца 3-млинови за пирсинг Шупља унутрашња деоксидација Системи за хлађење и брзо мењање алата за пирсинг  |
Издужење ширење Од шупљине до шкољке ПКФ® / МПМ млин ЦПЕ/ТПЕ млин / Пусх бенцх технологија Ассел млинови, Млинови чепова, Топли млинови Елонгаторс Ротари Екпандерс  |
| Завршите ваљање Од шкољке до цеви Пећ за поновно загревање (на гас/индукција) Јединица за уклањање каменца под високим притиском Млин за димензионирање, Млин за смањење растезања ФПС подесиви сталци за котрљање Тестере за слојеве цеви 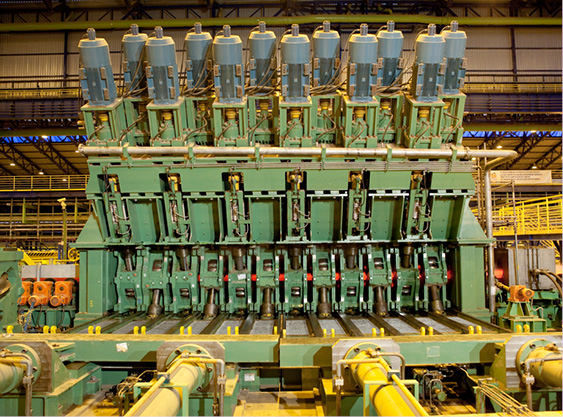 |
Циљ Од ваљаонице до диспечерског простора Машине за обраду жлебова за ПКФ® кертриџе Сталци за млин за смањење растезања и димензионисање 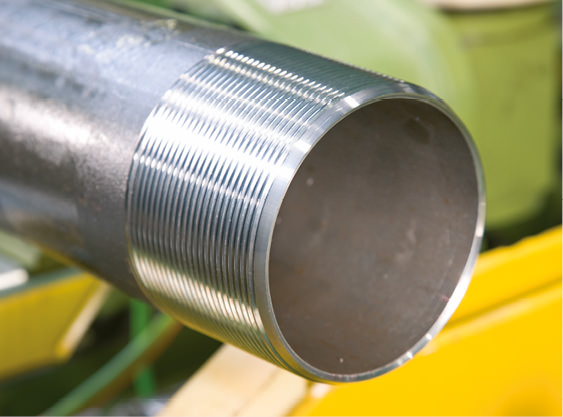 |
Производи Бешавне цеви различитих димензија Пречници: 21,3 мм до 914,4 мм Дебљине зидова: 2,11 мм до 60 мм 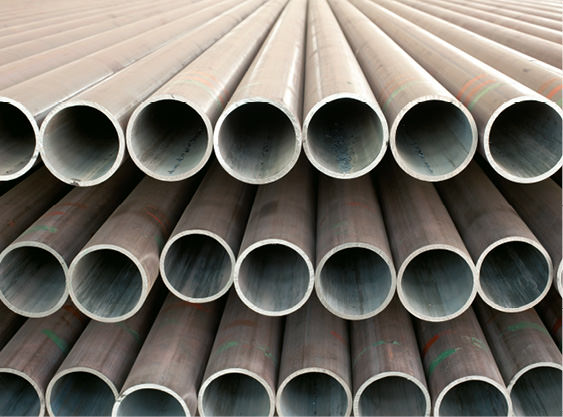 |
